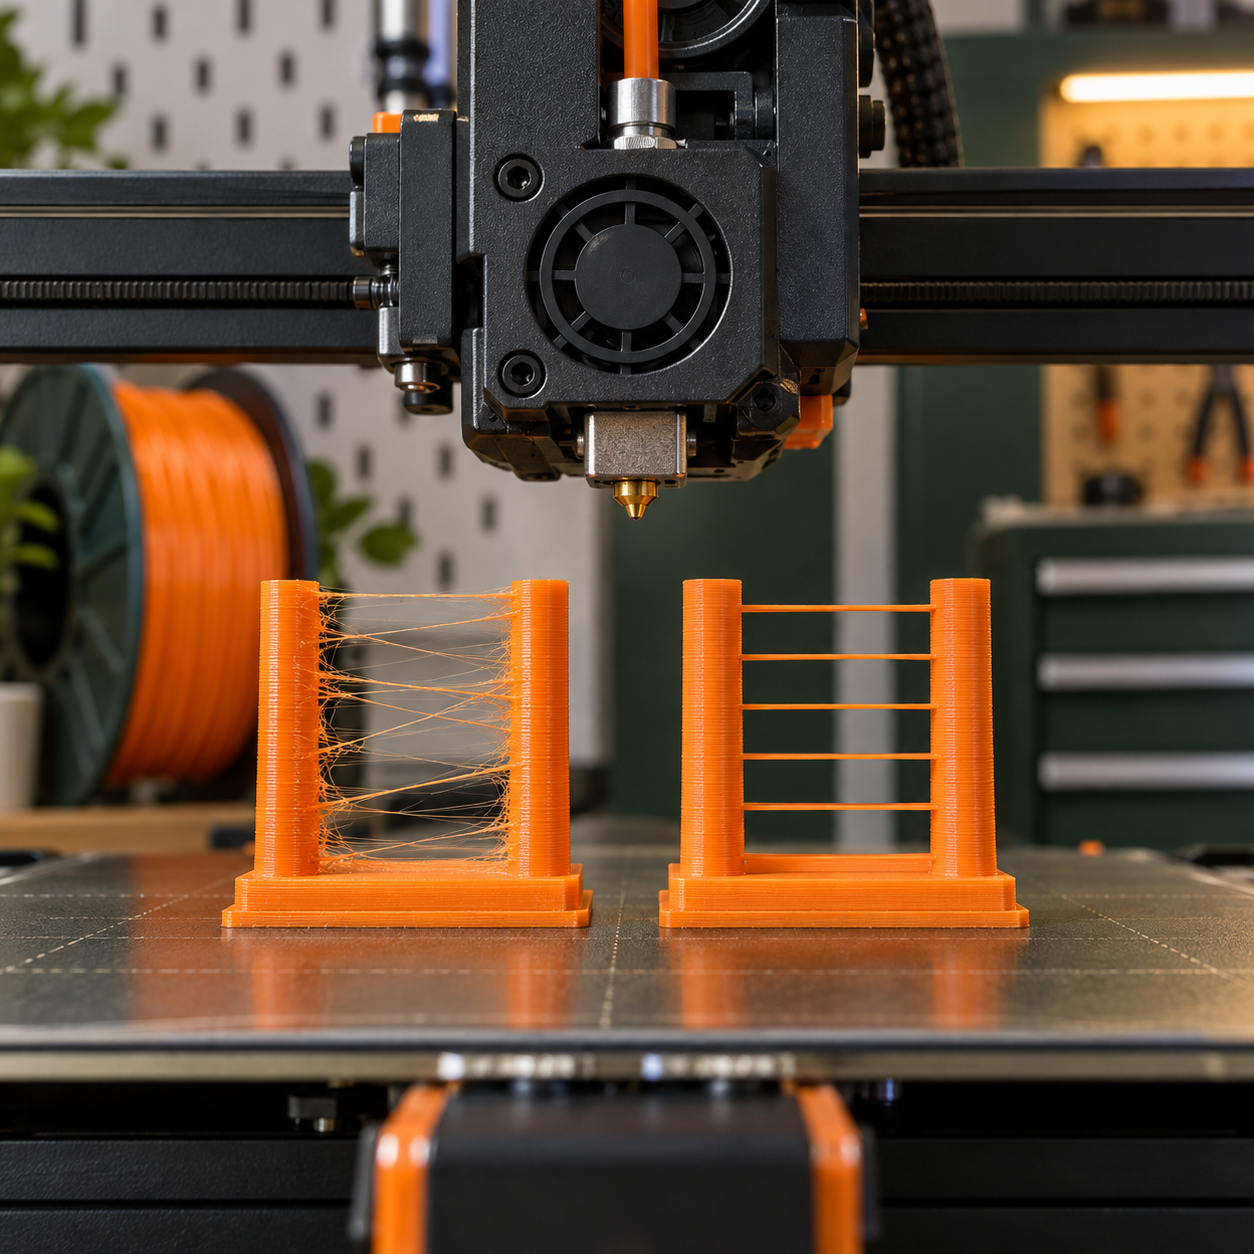
Por que aparecem aqueles fios?
Você imprime duas peças na mesma mesa e encontra uma teia de fios entre elas. Esse efeito, conhecido como stringing, acontece quando o bico se desloca e ainda deixa escapar material. A retração puxa um pouco o filamento antes do movimento e o devolve quando a impressão continua. O ajuste certo depende da máquina, do material, da temperatura e do estado do filamento; não existe um número mágico para toda bancada.
Antes de mexer em dez parâmetros, confira o básico: perfil da impressora e do filamento, temperatura apropriada, bico limpo e material seco. Se a bobina absorveu umidade, aumentar a retração pode mascarar o sintoma sem resolver a causa. A All3DP chamou atenção para esses ajustes em um guia recente; aqui vai um roteiro prático para testar no Brasil, sem copiar valores de outra impressora às cegas.
Faça o teste no OrcaSlicer.
Abra o OrcaSlicer, selecione a impressora e o filamento realmente usados e procure o teste de retração no menu de calibração. O programa gera uma torre com faixas impressas em comprimentos diferentes. Na documentação do projeto, os valores padrão para extrusora direct drive vão de 0 a 2 mm, em passos de 0,1 mm. Para uma configuração Bowden, a própria Wiki sugere considerar 1 a 6 mm, em passos de 0,2 mm. São intervalos de teste, não recomendações universais para salvar no perfil.
Imprima a torre com o material que pretende usar no trabalho final. Compare as faixas e procure a menor retração que deixe o percurso mais limpo, sem sinais de falha de extrusão. Para relacionar a altura observada ao valor exato, consulte a prévia do G-code e o marcador Calib_Retraction_tower indicado pela Wiki; não deduza o comprimento apenas de um comando isolado de retração, porque outros ajustes podem interferir.
Salve só depois de conferir a peça.
Repita a impressão em uma peça pequena parecida com o seu projeto. Retração demais também causa problema: pode desgastar ou obstruir o caminho do filamento e produzir trechos subextrudados. Se a torre continuar com muitos fios até no topo, seque o filamento e verifique o bico antes de aumentar ainda mais o número.
No Clube Maker da Casa 3D, use o curso de fatiamento para entender a prévia e registrar seus testes. Guarde o perfil com nome da impressora, material e bobina. Assim, quando chegar outro PLA ou PETG, você começa de uma base conhecida e calibra de novo apenas o necessário. O resultado bom não é o maior número de retração: é uma peça limpa, repetível e com extrusão consistente.
Fontes consultadas
- All3DP, “Orca Slicer Retraction Settings: How to Use Them for Cleaner Prints”, de Gloria E. Magarotto
- Wiki oficial do projeto OrcaSlicer: Retraction test e Retraction
Para continuar
Conheça impressoras, filamentos e resinas no catálogo da Casa 3D.
Explore a Loja Maker
Comentários
Compartilhe o que esse conteúdo despertou em você.
Carregando comentários...